Têmpera: o que ela faz com o aço, e como o cuteleiro artesão faz a dele
A forja dá forma à lâmina; o tratamento térmico ajusta suas propriedades. Aquecimento, resfriamento e revenido dependem da liga e da geometria. Por que a têmpera importa mais que a liga, o que acontece dentro do metal, e como se faz isso numa oficina de fundo de quintal, com ou sem forno.
- Aços
- Técnica
- Cuteleiros
Uma lâmina pode cortar mesmo sem têmpera, mas sua retenção de fio e resistência a danos podem ser inadequadas ao uso. O estado depois da forja depende da liga e de como ela esfriou: não se deve presumir que todo aço esteja mole.
O tratamento térmico ajusta a microestrutura. Temperatura, tempo, resfriamento e revenido precisam ser definidos para o aço empregado. Não existe uma receita de “um minuto no fogo e um segundo no óleo” que funcione para todas as facas.
O que acontece dentro do metal
O aço é ferro com um pouco de carbono dissolvido — de 0,6% a 1,2%, na faixa das facas. E o ferro tem uma particularidade que é a base de toda a cutelaria: ele muda de estrutura cristalina conforme a temperatura, e a estrutura quente dissolve muito mais carbono que a fria.
Em temperatura ambiente, o aço mole é um mosaico de duas coisas: ferro quase puro, macio, e ilhas de um carboneto de ferro duro (a cementita). O carbono fica preso nessas ilhas, sem participar. O ferro macio manda, e o aço é macio.
Durante o aquecimento apropriado à liga, forma-se a austenita, que pode dissolver parte do carbono e dos carbonetos. Nem todos os carbonetos precisam desaparecer.
No resfriamento suficientemente rápido para evitar as transformações indesejadas, parte da austenita se transforma em martensita, uma estrutura endurecida. O intervalo de temperaturas e a velocidade necessária variam com a liga e a espessura. A transformação não exige levar toda lâmina de 800 °C a 60 °C em dois segundos.
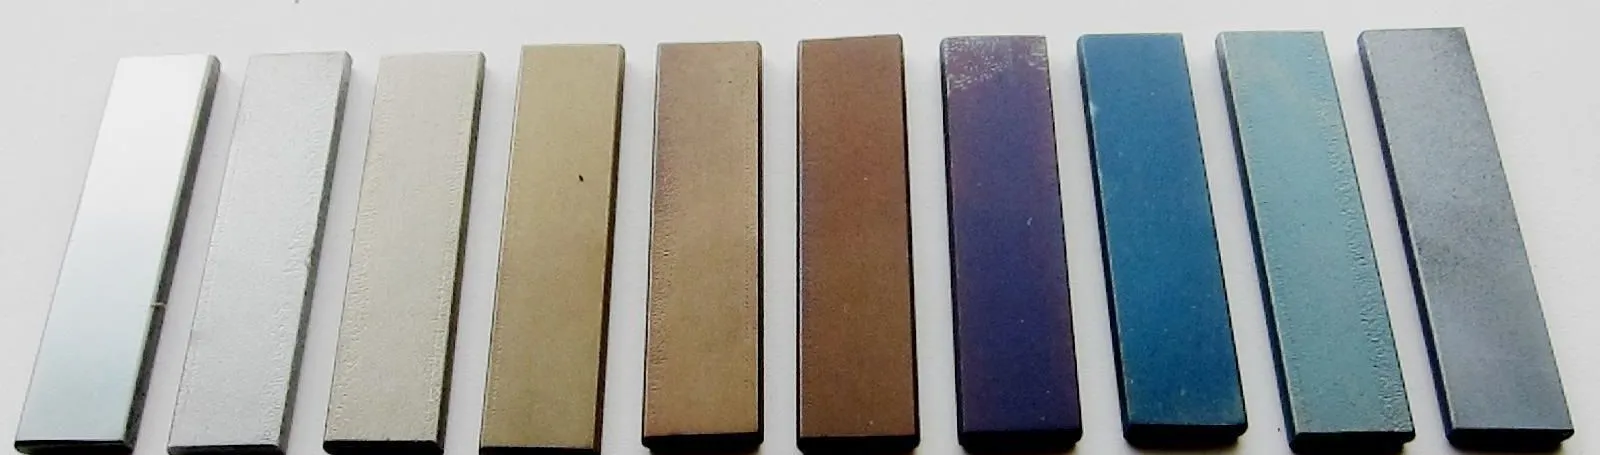 Pedaços de uma mesma barra de aço carbono. Da esquerda para a direita: normalizado (mole),
temperado (duro e quebradiço) e revenido em temperaturas crescentes — a cor da película de
óxido denuncia a temperatura que cada um viu.
Por que a faca só temperada é uma faca quebrada
A martensita recém-formada é dura demais. Tensionada, frágil, cheia de estresse interno — uma lâmina só temperada, sem mais nada, pode trincar sozinha em cima da bancada, horas depois. Cai no chão, quebra. Bate no osso, lasca.
Por isso a têmpera nunca vem só. Logo depois dela vem o revenido: reaquecer a lâmina a uma temperatura muito mais baixa — entre 180 e 230 °C para uma faca — e segurar ali uma ou duas horas. O revenido promove redistribuição do carbono, precipitação de carbonetos e redução de tensões internas. A alteração de dureza e tenacidade depende da liga e do ciclo. O aço sai um pouco menos duro e muito menos frágil.
É uma negociação, e o cuteleiro escolhe o ponto. Revenido baixo (180 °C): fio duríssimo, dura muito, mas lasca se forçar. Revenido mais alto (230 °C): um pouco mais macio, dobra em vez de quebrar, afia mais fácil. Dentro de uma mesma liga e faixa de revenido, uma faca de campo sujeita a impactos pode pedir maior tenacidade; uma de corte fino pode priorizar dureza. A temperatura adequada precisa vir da curva do aço, não de uma regra única para toda faca. Não existe têmpera certa em abstrato — existe a certa para o uso.
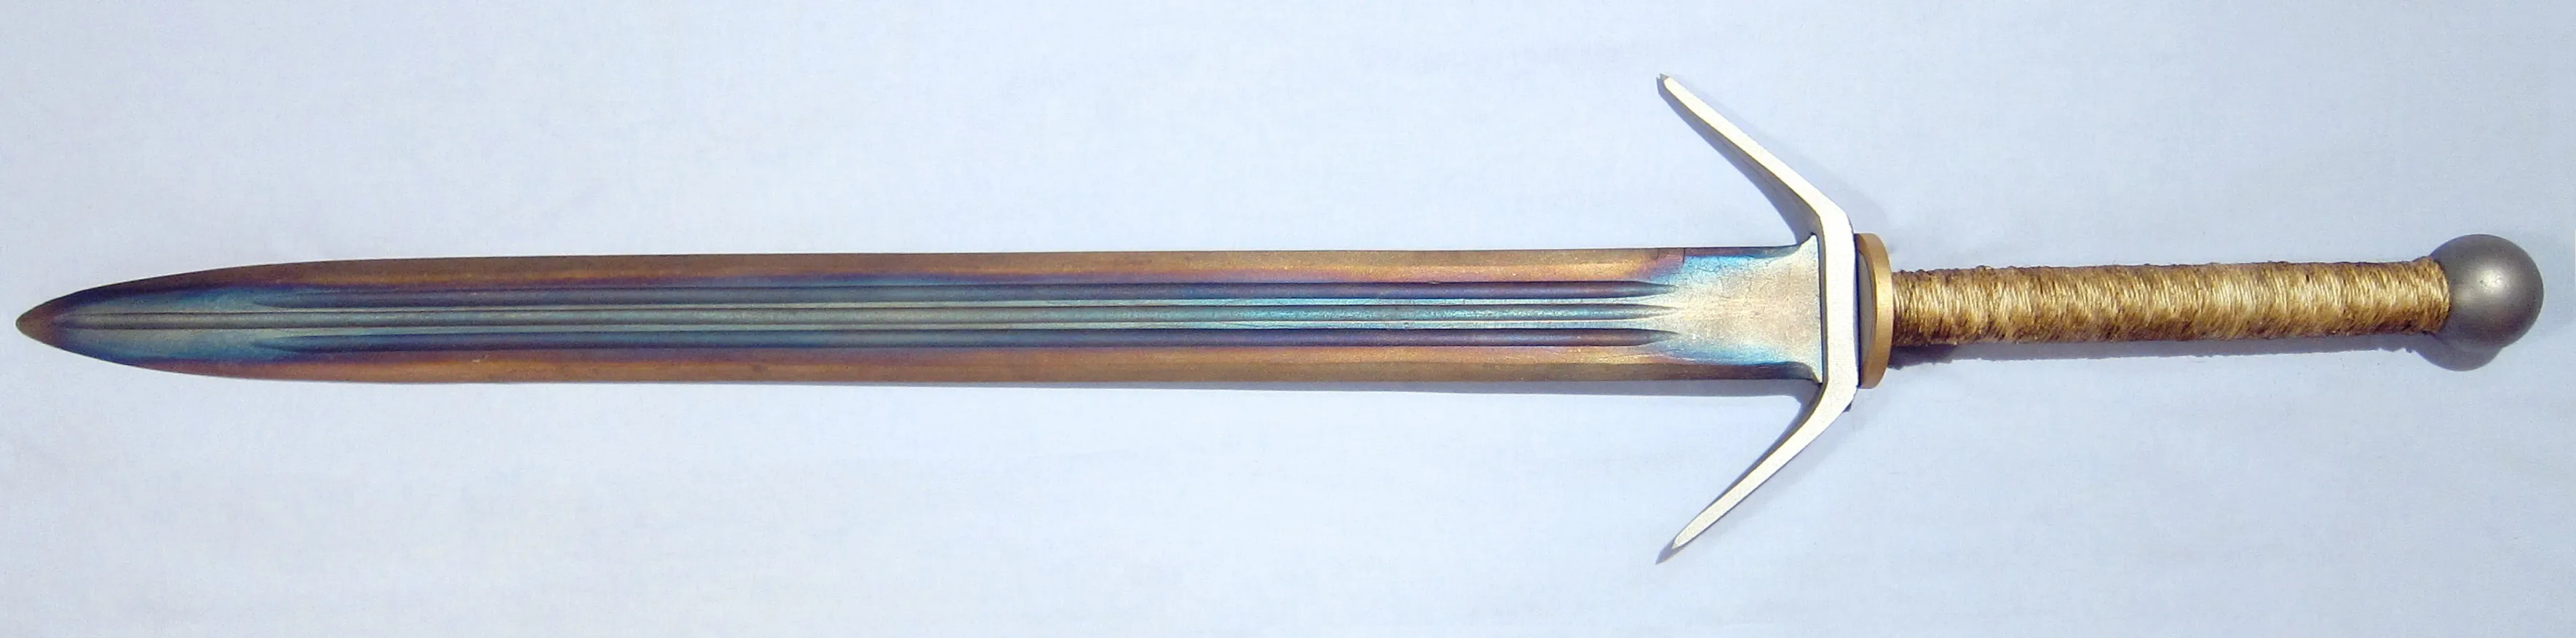 Uma espada de 5160, aço de mola, com revenido diferencial: o centro foi reaquecido até o
azul (mais macio, para absorver impacto), e o fio ficou no dourado (mais duro). As cores não
são enfeite — são a temperatura escrita no metal.
Como se faz numa oficina de fundo de quintal
Até aqui foi a teoria, que vale para qualquer forno de siderúrgica. Agora o que acontece de verdade numa oficina com uma forja a carvão, um esmeril e um balde.
Antes: normalizar
O histórico da forja pode deixar grão grosseiro e tensões. Normalização, recozimento e outros ciclos preparatórios têm funções diferentes e devem ser escolhidos conforme a liga e seu estado inicial. Repetir três aquecimentos em temperaturas decrescentes não é uma exigência universal nem prova, por si só, de tratamento correto.
O aquecimento: a cor e o ímã
A temperatura de austenitização e o tempo de permanência devem seguir a ficha do aço e um procedimento validado para a espessura da peça. Mais carbono não significa, automaticamente, temperatura de têmpera mais alta.
O ímã é apenas uma indicação aproximada. A perda de magnetismo não comprova austenitização completa nem dissolução adequada de carbonetos. A cor também varia com a iluminação e as condições da superfície. Forno calibrado e controle de tempo permitem repetibilidade que cor e ímã, sozinhos, não oferecem.
O resfriamento: óleo, água e o medo
A escolha do meio depende da temperabilidade da liga e da seção da lâmina. Água pode causar trincas em peças para as quais o óleo é recomendado; ar, placas ou gás são empregados em determinados aços, com parâmetros próprios.
Use fluido de têmpera especificado para o processo. Óleo de motor usado não é substituto adequado: sua composição e velocidade de resfriamento são incertas, além de produzir emissões indesejáveis. O eventual pré-aquecimento deve seguir a ficha do fluido, não um número universal.
A lima oferece uma triagem qualitativa, sujeita à descarbonetação superficial e à dureza da própria ferramenta. Não substitui medição nem justifica repetir a têmpera às cegas. Se o resultado falhar, investigue a causa antes de novo ciclo.
O revenido: o forno da cozinha
O revenido exige temperatura e tempo controlados. Os ciclos de baixa temperatura são comuns em diversos aços de cutelaria, mas outras ligas pedem faixas diferentes. Use equipamento dedicado, calibrado e adequado ao processo; não reutilize para alimentos um forno contaminado com resíduos de óleo ou materiais de oficina.
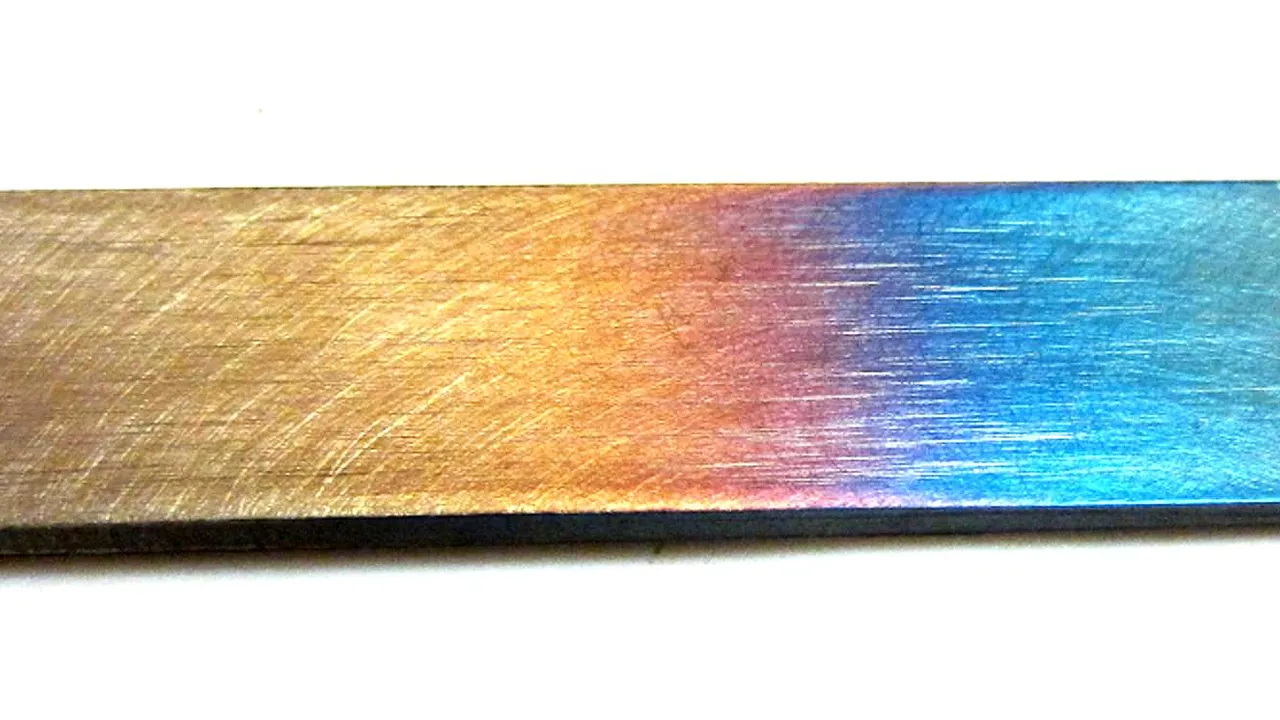
Cores superficiais de oxidação dependem também do tempo e do estado da superfície. Elas ilustram o fenômeno, mas não comprovam sozinhas a temperatura nem a dureza final.
O que perguntar quando for encomendar
Ao encomendar uma faca, pergunte qual é a liga, qual procedimento de tratamento foi usado, quem o executou e como o resultado foi verificado. Terceirizar o tratamento em empresa especializada é uma opção legítima de produção artesanal.
Uma dureza declarada deve ser acompanhada da informação de como foi medida. Um número de HRC, isolado, tampouco resume tenacidade, geometria ou qualidade de corte.
Créditos das imagens
- Tempering colors in steel e Tempering standards used in blacksmithing (recortada) — Zaereth, Wikimedia Commons, CC0
- Differentially tempered sword — Zaereth, Wikimedia Commons, CC BY-SA 3.0
- A tabela de cores foi desenhada para este artigo a partir das faixas de temperatura tabeladas para aço carbono; as cores são aproximadas e variam com a luz e o acabamento.
- A foto da forja é a mesma do artigo sobre inox e carbono.


Fontes
- Heat treating — Wikipedia
- Martensite — Wikipedia
- Tempering (metallurgy) — Wikipedia
- Knife Steel Nerds — Larrin Thomas, em especial os artigos sobre normalização, austenitização e revenido de aços simples
- Temperaturas de têmpera por aço: fichas dos fabricantes e tabelas da ASM
As temperaturas deste artigo são as típicas para aços carbono simples (1084, 1095, 5160, aço de mola e de lima). Aços ligados e inoxidáveis têm ciclos próprios, geralmente mais altos e mais longos. Se a sua experiência de oficina contradiz algo aqui, me escreva — é exatamente o tipo de conversa que este site quer ter.
Referências da revalidação — 16/09/2026
- Larrin Thomas — limites do ímã no tratamento térmico
- Larrin Thomas — ciclos térmicos e estado inicial
- Alleima — exemplo de ciclo específico para 14C28N